Développement Durable
Nièvre : nouvelle centrale d’enrobage, 50 % d’enrobés recyclés
Roger Martin inaugure à Merlot TP (Nièvre) une centrale d’enrobage 200 t/h : jusqu’à 50 % de recyclage, qualité NF EN 13108 et empreinte carbone basse.
- Publié
- N° 31/10
- Rubrique
- Développement Durable
- Lectures
- 48
- Source
- Batiactu
48 lectures
Nièvre : une nouvelle centrale d’enrobage tire la route vers le recyclage
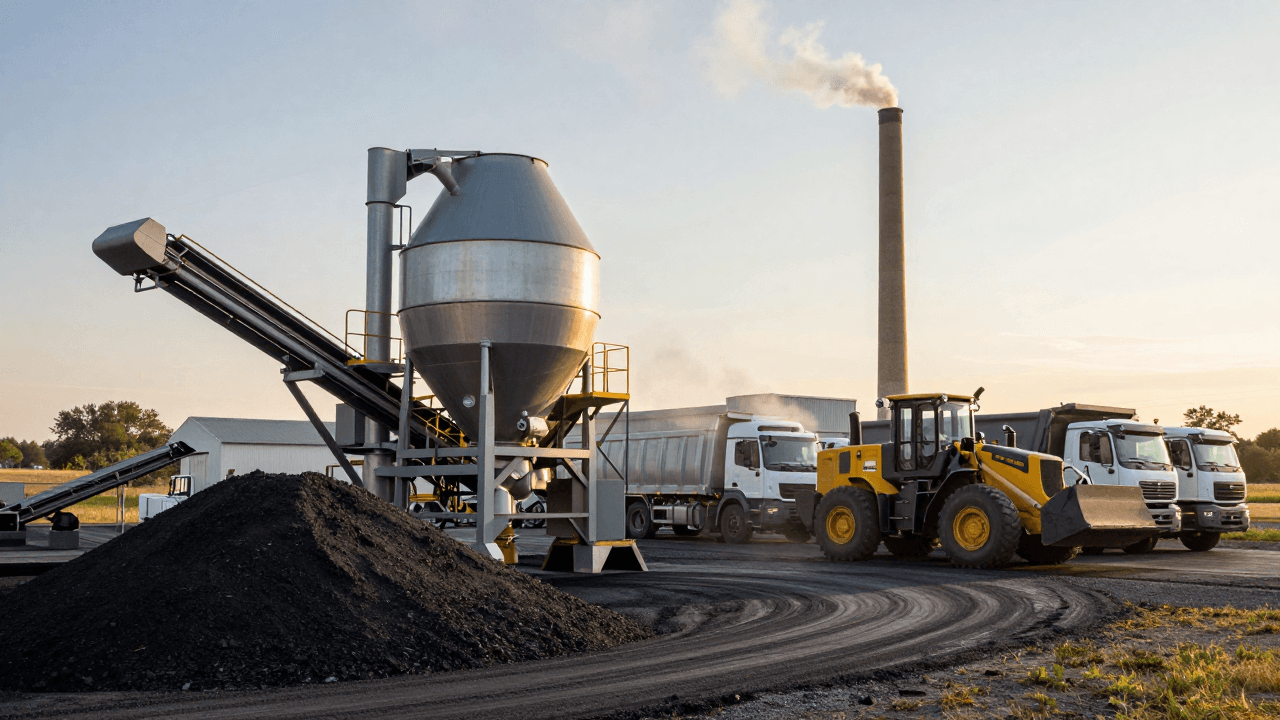
Le groupe Roger Martin a franchi un cap en inaugurant en septembre 2026 une centrale d’enrobage à chaud sur le site de Merlot TP, dans la Nièvre. Objectif : moderniser un outil vieillissant et réduire drastiquement l’empreinte carbone des chantiers routiers locaux.
Au cœur du projet, un cap clair annoncé par Vincent Larrochette : « Nous recyclons désormais jusqu’à 50 % des enrobés ». Une avancée concrète pour la filière, qui s’appuie sur des technologies de pointe, un pilotage qualité renforcé et une meilleure organisation des approvisionnements en fraisats.
Ce que change la nouvelle centrale pour la production d’enrobés
Un outil industriel pensé pour les chantiers du 58
La centrale d’enrobage de Merlot TP apporte une capacité accrue et une plus grande flexibilité pour les entreprises du BTP. Dimensionnée pour des débits jusqu’à 200 t/h, elle répond aussi bien aux chantiers structurants (RD, RN, ZI) qu’aux interventions urbaines à petits tonnages, avec des fenêtres de chargement élargies.
Les formulations proposées couvrent les besoins courants : BBSG 0/10 et 0/14, BBM 0/6 pour les couches de roulement, enrobés tièdes, EME pour couches de base à forte sollicitation, enrobés drainants, et enrobés colorés pour aménagements urbains. Chaque lot sort contrôlé et tracé, conformément à la norme NF EN 13108 et au marquage CE.
Performance énergétique et sobriété carbone
La centrale est équipée d’un brûleur multi-combustibles à haut rendement, d’un filtre à manches optimisé et d’un système de récupération de chaleur. Résultat : une baisse de 15 à 25 % des émissions de CO₂ par tonne produite, selon la part de recyclage et la température d’enrobage.
Le recours aux enrobés tièdes (120–140 °C) au lieu du chaud traditionnel (160–170 °C) devient la norme sur une large part des productions, sans compromis sur l’ouvrabilité. Les émissions diffuses sont réduites grâce à l’aspiration centralisée des points de transfert et à la couverture des stocks sensibles.
Recycler jusqu’à 50 % des enrobés : méthode, contrôles et garanties
Une filière locale des fraisats, du chantier à la centrale
Le recyclage des enrobés s’appuie sur une logistique courte. Les fraisats issus des rabotages départementaux et municipaux sont réceptionnés, caractérisés et stockés par familles granulométriques. Cette proximité limite les kilomètres parcourus et sécurise l’approvisionnement.
- Tri à la source : consignes aux chantiers pour séparer les flux et éviter les corps étrangers.
- Caractérisation : teneur en liant, nature des granulats, teneur en eau, présence éventuelle de HAP hors spécifications.
- Stockage : andains dédiés, bâchage si nécessaire, et suivi par lot pour garantir l’homogénéité.
- Traçabilité : fiches de lot liées aux commandes de fabrication, intégrées au plan qualité.
Ces étapes permettent d’atteindre des taux de substitution élevés, tout en maîtrisant la constance des dosages et des performances mécaniques.
Technologie de mélange et stabilité des performances
La centrale intègre un système d’introduction des fraisats en anneau parallèle et un préchauffage doux pour limiter l’oxydation du liant récupéré. L’ajustement liant neuf/liant recyclé est piloté par le laboratoire, avec des bitumes modifiés lorsque nécessaire.
- Double alimentation : agrégats vierges séchés + fraisats tempérés.
- Foaming/tiède : moussage du bitume pour améliorer l’enrobage à plus basse température.
- Additifs de compatibilisation : pour stabiliser le liant recyclé quand la part de RAP s’approche de 50 %.
- Correction des courbes : tamisage fin des fraisats et ajout de filler pour tenir les courbes granulaires.
Chaque production est validée par des essais rapides : masse volumique, vides, teneur en liant, et, en routine, essais ITSR et orniérage selon les familles d’enrobés. Les documents de conformité accompagnent les bons de livraison, facilitant la réponse aux clauses environnementales des marchés publics.
Des gains mesurables
Au-delà de l’économie de granulats et de bitume vierge, un enrobé à 50 % de fraisats permet typiquement :
- Jusqu’à 30 % d’économie de liant neuf selon la qualité des fraisats.
- Une baisse de 15–25 % des émissions de CO₂ par tonne produite.
- Moins de camions en carrière et davantage de flux courts.
- Une compétitivité renforcée pour les appels d’offres intégrant des critères d’économie circulaire.
Des bénéfices concrets pour les artisans et PME du BTP
Disponibilité, services et accompagnement de chantier
La centrale de Merlot TP a été pensée pour simplifier la vie des entreprises locales : créneaux matin et fin de journée pour les petits tonnages, possibilité de chargements rapides, et un standard unique pour la planification.
- Conseil formulation : adaptation des enrobés à l’usage (voirie urbaine, parking, plateforme logistique).
- Logistique : livraison par semi ou 8x4, location de bennes thermiques, planification par créneau.
- Qualité : PV d’essais fournis, assistance à la réception MOE/MOA.
- Digital : prise de commandes et suivi des tickets en ligne pour un meilleur pilotage de chantier.
Les prix intègrent les gains liés au recyclage, avec des offres spécifiques pour les marchés à objectifs environnementaux. Les entreprises peuvent ainsi sécuriser leurs marges tout en cochant les cases RSE attendues par les donneurs d’ordre.
Bons réflexes pour réussir vos mises en œuvre
- Anticiper : réserver vos créneaux et préciser les conditions de pose (tiède/chaud, températures de chantier).
- Adapter la formulation : choisir BBSG/BBM/EME selon trafic et structure de chaussée.
- Soigner la logistique : isoler thermiquement, réduire les temps d’attente, éviter les rebrassages.
- Contrôler : point de consistance à l’arrivée, compactage dans la bonne plage thermique.
- Traçabilité : archiver bons et PV pour répondre aux clauses « part recyclée » des marchés.
Avec des enrobés tièdes et des teneurs en fraisats élevées, la fenêtre de compactage peut évoluer : une coordination fine entre centrale, transport et finisseur reste la clé de la qualité finale.
Une dynamique territoriale et des perspectives de montée en puissance
Au niveau du département, cette unité consolide une boucle d’économie circulaire : les chaussées en fin de vie redeviennent ressource. À terme, la centrale vise un volume annuel de 120 000 t, dont une part croissante d’enrobés à haut taux de recyclage, portée par les marchés publics et privés.
Les collectivités y trouvent un levier pour atteindre leurs objectifs climat : clauses incitatives sur les taux de RAP, bonus à l’enrobé tiède, exigence de traçabilité. Côté entreprises, l’accès à une offre locale fiable réduit les aléas et renforce la compétitivité sur un rayon de 60–80 km.
Les prochaines étapes sont déjà sur la table : récupération d’énergie complémentaire, augmentation progressive des taux de fraisats sur certaines familles d’enrobés, et expérimentation d’additions alternatives (filler recyclé, liants à faible empreinte).
Conclusion : cap sur la route circulaire, avec des gains immédiats
L’inauguration de la centrale d’enrobage sur le site de Merlot TP marque un tournant pour la Nièvre : une production d’enrobés plus sobre, plus locale et plus performante, capable d’intégrer jusqu’à 50 % de matériaux recyclés. Pour les artisans et PME du BTP, les bénéfices sont concrets : coûts maîtrisés, conformité environnementale, qualité constante.
Conseil aux entreprises : intégrez dès l’appel d’offres vos objectifs de part recyclée et de tiède, échangez en amont avec le laboratoire pour ajuster la formulation, et cadrez la logistique de pose. C’est la meilleure façon de transformer l’innovation industrielle en avantage compétitif sur vos chantiers.
Source · Batiactu