Développement Durable
A432 (Ain) : 12 km rénovés avec 50% d’enrobés recyclés
A432 (Ain) : 12 km renouvelés avec 50% d’enrobés recyclés. Chantier sur deux étés 2026-27, travaux de nuit et enrobés tièdes pour maintenir un trafic fluide.
- Publié
- N° 27/10
- Rubrique
- Développement Durable
- Lectures
- 61
- Source
- Batiactu
61 lectures
A432 (Ain) : 12 km de chaussée renouvelés avec 50% de matériaux recyclés, un chantier étalé sur deux étés
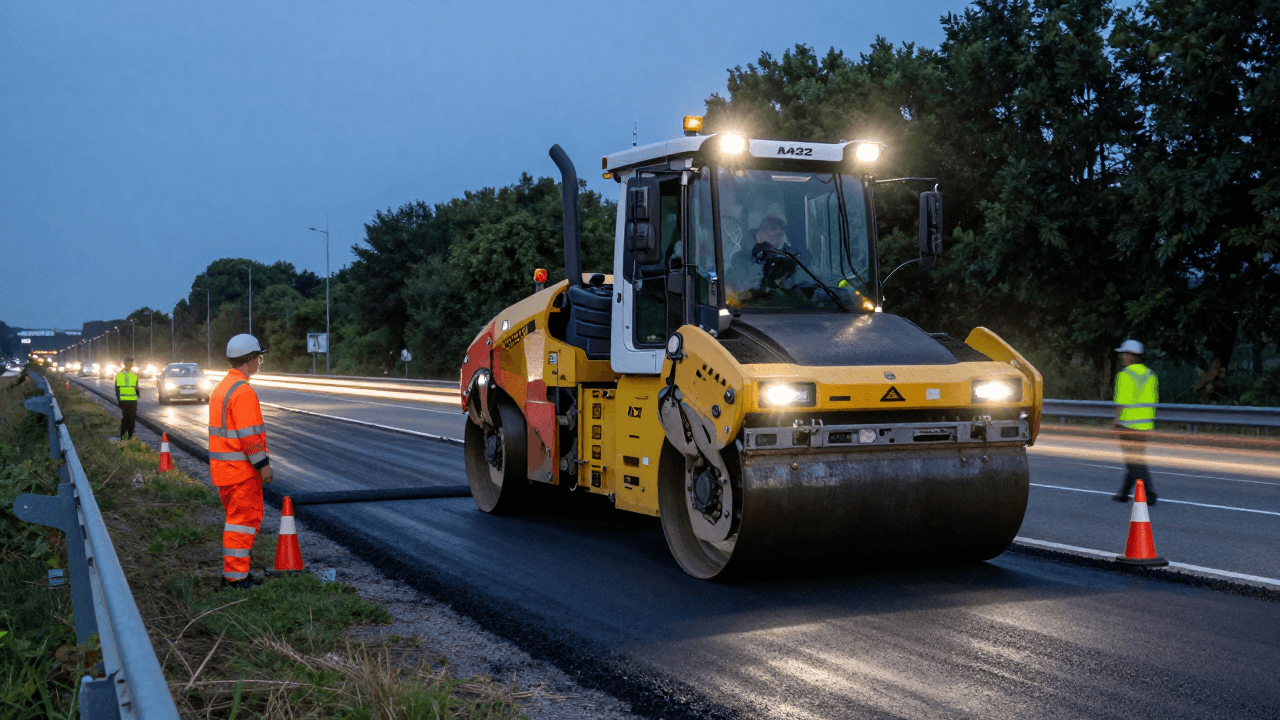
Sur l’autoroute A432, entre La Boisse et Mionnay (Ain), un chantier de modernisation va transformer 12 kilomètres de chaussées avec un enrobé intégrant 50% de matériaux recyclés. Portée par NGE Routes, l’opération se déroulera en deux temps, à l’été 2026 puis à l’été 2027, afin de préserver la fluidité du trafic tout en maximisant la performance environnementale.
Au-delà du symbole, cette intervention illustre l’industrialisation du recyclage en grande proportion sur réseau autoroutier. Elle mobilise près de 65 000 tonnes d’enrobés, des procédés à plus basse température, une logistique millimétrée et un contrôle laboratoire renforcé. De quoi inspirer les entreprises du BTP qui souhaitent monter en gamme sur l’économie circulaire des routes.
Un phasage précis pour limiter l’impact sur le trafic et la sécurité
Pour tenir l’objectif double de sécurité et de continuité de service, le chantier sera séquencé sur deux étés, périodes plus favorables en météo et généralement moins chargées en trafic pendulaire. Les opérations les plus lourdes (rabotage profond et reconstitution des couches) seront réalisées de nuit et en heures creuses, avec basculement ponctuel de circulation et vitesses adaptées.
La section entre La Boisse et Mionnay sera traitée voie par voie selon un principe éprouvé : d’abord le sens le plus dégradé en 2026, puis le second en 2027. Les bretelles seront reprogrammées par fenêtres courtes, avec une signalisation temporaire dense (balises K5c, panneaux LED, radars pédagogiques) et des patrouilles d’intervention rapides du concessionnaire. L’objectif est de réduire les fermetures lourdes à l’essentiel et d’éviter les reports massifs sur le réseau secondaire.
Côté sécurité chantier, NGE Routes prévoit des zones tampons et des écrans temporaires en amont des ateliers, un jalonnement préventif dès les aires, et des briefings quotidiens sécurité. Les riverains de La Boisse et de Mionnay seront informés en amont des nuisances possibles (bruit nocturne, rotations de camions) avec des créneaux les plus courts possibles et des dispositifs anti-bruit sur les engins les plus sonores.
65 000 tonnes d’enrobés à 50% recyclés : recette, maîtrise et performance
L’ossature technique du chantier repose sur un recyclage à chaud en centrale avec 50% d’agrégats d’enrobés (AE). Le matériau provient majoritairement du rabotage de la section elle-même, complété si nécessaire par des gisements autoroutiers de même nature afin de garantir l’homogénéité des caractéristiques (granulométrie, teneur en liant, vieillissement).
Formulation et traçabilité des agrégats
Les AE sont fractionnés en plusieurs classes (par exemple 0/6 et 6/14) pour une meilleure maîtrise de la courbe granulométrique. La teneur en liant des AE est déterminée en laboratoire, tout comme le taux de récupération et les propriétés rhéologiques du bitume vieilli. Cette analyse permet d’ajuster finement la part de liant vierge et l’usage d’un agent régénérant. Chaque lot d’AE est tracé, étiqueté et affecté à une formule validée selon la norme NF EN 13108 et les recommandations IDRRIM.
Bitumes, additifs et température abaissée
Pour la couche de roulement, l’emploi d’un bitume modifié (type PMB) assure adhérence, tenue au trafic lourd et résistance à l’orniérage. En sous-couche, un enrobé à module élevé (type EME) peut être privilégié pour optimiser l’épaisseur et la durabilité. Un additif d’enrobage tiède est intégré afin de réduire de 20 à 30°C les températures de fabrication et de mise en œuvre, abaisser la consommation énergétique de la centrale et limiter les fumées sur chantier.
Un régénérant spécifique est dosé pour redonner de la souplesse au liant issu des AE et sécuriser les performances à basse température et en fatigue. Des sables et fillers conformes complètent la formulation pour atteindre les objectifs de compacité, macrotexture et tenue à l’eau.
Contrôle qualité et essais de performance
Chaque lot de production est suivi par des essais systématiques : granulométrie, teneur en liant, température de malaxage, et compacité sur carottes. Des essais de performance sont programmés sur panneaux d’essai et pré-séries : orniérage en piste circulaire, module à 15°C, sensibilité à l’eau (ITSR), macrotexture et adhérence. Les seuils visés sont alignés sur les exigences autoroutières, avec, à titre indicatif, un ITSR supérieur à 80% et des valeurs d’orniérage compatibles avec un trafic poids lourds soutenu.
Bénéfices environnementaux mesurables et économie circulaire
Avec 50% d’AE sur 65 000 tonnes d’enrobés, le chantier valorise environ 32 500 tonnes de matériaux issus du recyclage. Cela représente des économies substantielles en granulats neufs (carrières) et en bitume vierge. En considérant un taux de liant moyen de 5%, c’est de l’ordre de 1 500 à 1 800 tonnes de bitume vierge qui peuvent être évitées grâce à la contribution du liant contenu dans les AE, selon la formulation finale.
Sur le plan carbone, la combinaison recyclage + enrobage tiède permet de réduire significativement l’empreinte. Des ordres de grandeur couramment observés sur ce type d’opération font état de plusieurs centaines à quelques milliers de tonnes de CO2e évitées, en additionnant l’économie de fabrication du bitume, la moindre extraction/transport des granulats, et la baisse d’énergie en centrale. La proximité des gisements réduit en outre les distances de transport et les nuisances associées.
L’approche circulaire s’étend à la fin de vie : les enrobés posés restent eux-mêmes recyclables. La démarche s’inscrit dans les objectifs nationaux de réduction des émissions du secteur des infrastructures et de montée en puissance du réemploi des matériaux minéraux, avec une traçabilité documentaire complète (fiches techniques, plans qualité, et bilans matières) utile à la fois pour le maître d’ouvrage et pour le reporting RSE des entreprises.
Production et logistique : une “usine” au service du linéaire
Pour tenir les cadences sans saturer le réseau, l’organisation privilégie une centrale d’enrobage à proximité du tracé, équipée d’un tambour de recyclage haute capacité et de silos à compartiments pour AE. Des brumisateurs et filtres à manches limitent les poussières, tandis qu’un plan de circulation interne réduit les croisements dangereux entre engins et camions.
Les ateliers de mise en œuvre s’appuient sur des finisseurs de grande largeur, guidés par systèmes 3D pour garantir les pentes et l’épaisseur, et sur des compacteurs tandem et pneumatiques coordonnés par thermométrie infrarouge. L’objectif est d’obtenir rapidement la compacité visée et de libérer la circulation dans les meilleurs délais. Un dispositif de gestion des eaux de ruissellement est prévu, avec colmatage temporaire des avaloirs et récupération des boues de nettoyage en centre agréé.
La planification des approvisionnements (bitume, additifs, carburants alternatifs si disponibles) est synchronisée avec la météo et le phasage. En cas de pic de chaleur, des créneaux nocturnes plus longs sont privilégiés pour garantir une fenêtrage d’application optimal et la sécurité des opérateurs.
Ce que les PME du BTP peuvent en retenir
Pour les entreprises de travaux routiers souhaitant se positionner sur des marchés à forte teneur en recyclé, plusieurs enseignements se dégagent de ce chantier:
- Maîtriser la caractérisation des AE : mettez en place une logistique de tri/fractionnement, des protocoles d’échantillonnage, et un partenariat laboratoire pour qualifier rapidement les gisements.
- Investir dans l’enrobage tiède et les régénérants : ces leviers facilitent des taux de recyclage élevés tout en améliorant les conditions de travail et l’empreinte carbone.
- Renforcer le plan qualité : suivez les normes NF EN 13108 et les guides IDRRIM, organisez des pré-séries et validez la compatibilité trafic/sollicitations avant généralisation.
- Anticiper la sécurité et la coactivité : signalisation renforcée, coordination avec le concessionnaire, et communication riverains sont des facteurs clés d’acceptabilité.
- Documenter la performance environnementale : bilans matières, facteurs d’émissions et indicateurs de recyclage deviennent des critères d’attribution et de valorisation RSE.
À l’appui, la montée en compétence des équipes (chauffeurs d’épandeurs, conducteurs de finisseurs, techniciens labo) sur le pilotage des températures, des cadences et de la compaction est un différenciateur majeur.
Conclusion : vers des chaussées plus circulaires et durables
La rénovation de l’A432 entre La Boisse et Mionnay avec 50% d’enrobés recyclés marque une étape concrète vers des autoroutes plus sobres en ressources et plus performantes. En combinant recyclage à chaud, additifs tièdes, contrôle qualité rigoureux et phasage intelligent, NGE Routes et le maître d’ouvrage démontrent qu’il est possible de concilier exigence technique, sécurité des usagers et réduction de l’empreinte environnementale.
Pour les artisans et entrepreneurs du BTP, l’opportunité est claire : se préparer dès maintenant à intégrer davantage d’AE, structurer la traçabilité, et muscler les outils de formulation/contrôle. Les marchés à venir valoriseront les acteurs capables de délivrer des solutions robustes, mesurées et circulaires. L’enrobé de demain sera recyclé, performant… et profitable à ceux qui auront pris le virage à temps.
Source · Batiactu